自动封箱机在制造业包装流水线中的应用现状与技术演进
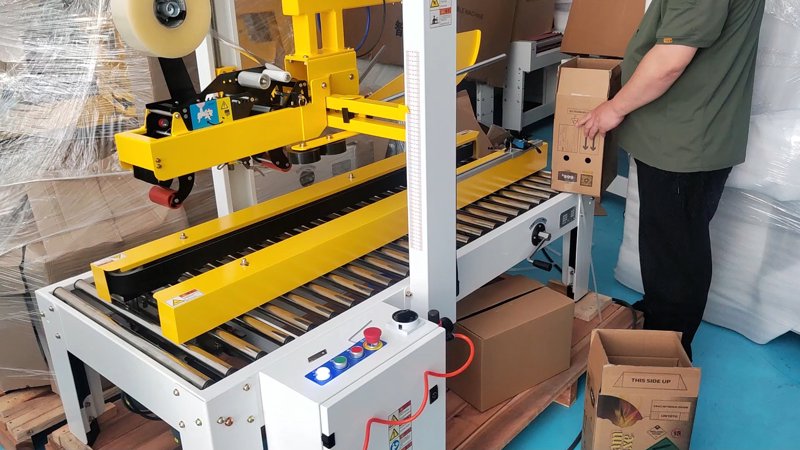
在制造业后道包装环节,封箱工序长期是人工依赖度最高的节点之一。据中国包装机械联合会2023年行业统计,国内规模以上制造企业中,仍有约47%的纸箱封口作业依靠半人工或纯人工完成,单条产线平均配置2至3名封箱工位操作人员。人工封箱不仅效率波动大,胶带耗损率普遍高出设备封箱15%至20%,且封口质量一致性难以保障。自动封箱机的普及,正是对这一生产痛点的直接回应。腾逸智能装备结合多年设备制造与产线集成经验,从技术结构与实际工况两个维度,梳理自动封箱机的选型逻辑与应用要点。
一、自动封箱机的结构分类与适用场景差异
从机械结构看,市面主流自动封箱机可分为半自动封箱机与全自动封箱机两大类别,二者在产线适配性上存在明确分工。
半自动封箱机通常采用人工送箱、设备封口的作业模式,结构相对简洁,占地面积小,适合批次多、规格切换频繁的中小批量生产场景。以食品调味品行业为例,纸箱规格常在3至5种之间轮换,半自动机型凭借调节手柄快速适应箱体尺寸变化,单机价格区间多集中在3000至8000元,对初创产线或产能爬坡阶段的企业较为友好。
全自动封箱机则与包装流水线深度耦合,通过输送带与前端开箱机、后端打包机联动,实现无人化连续作业。其核心优势在于节拍稳定,典型机型封箱速度可达20至30箱/分钟,折盖、贴带、切断一次完成。在饮料、乳制品、家用电器等大批量标准化生产领域,全自动封箱机已成为产线标配。值得注意的是,全自动机型对纸箱来料一致性要求较高,箱体尺寸公差一般需控制在±2mm以内,否则易出现折盖不到位或胶带偏移。
二、关键性能指标与真实产线数据
评估自动封箱机的性能,不能仅看标称速度,还需结合胶带贴合精度、连续运行稳定性与规格切换效率三项指标综合判断。
胶带贴合精度直接关系封口密封性。行业实测数据显示,优质自动封箱机的胶带偏移量可控制在±1.5mm以内,而普通机型偏移量常达±3mm以上,后者在长途运输颠簸中开箱率明显偏高。某华东地区家电配套企业曾对比测试:将胶带偏移量从±3mm优化至±1.5mm后,运输破损投诉率下降约34%。
连续运行稳定性方面,全自动封箱机在24小时连续工况下的故障间隔时间(MTBF)是衡量设备可靠性的重要参数。据腾逸智能装备对已交付设备的运行回访统计,采用加厚刀片与伺服驱动系统的机型,MTBF普遍可达800小时以上,较普通机型提升约40%。规格切换效率则体现在调节机构的便捷性上,手动调节机型完成一次箱体规格切换平均耗时3至5分钟,而配备电动调节或记忆功能的机型可压缩至1分钟以内,对多规格混线生产意义显著。
三、选型中的常见误区与规避建议
实际采购中,部分企业容易陷入“唯速度论”或“唯价格论”的误区。封箱速度需与前后端设备节拍匹配,若前端开箱机或后端码垛机节拍不足,单纯追求高速封箱机反而造成设备闲置与能耗浪费。腾逸智能装备在产线方案设计阶段,通常建议客户以瓶颈工序节拍为基准倒推设备选型,而非孤立比较单机参数。
价格方面,封箱机价格跨度较大,从数千元的半自动机型到数万元的全自动流水线配套机型均有分布。低价设备往往在钣金厚度、刀片材质与电气元件品牌上做出妥协,长期使用后的维护成本与停机损失可能远超采购差价。建议企业在询价时明确关键部件配置清单,并要求供应商提供同行业运行案例与实地考察机会。
此外,纸箱材质与胶带匹配常被忽视。瓦楞纸箱的楞型、含水率与表面粗糙度会影响胶带初粘效果,POF热收缩膜包装后的纸箱表面若残留静电或油渍,也需选用对应类型的封箱胶带。自动封箱机厂家在交付设备时,应结合客户实际包材提供胶带适配建议,而非仅完成机械安装即告结束。
四、与包装流水线的协同趋势
当前制造业后道包装正从单机作业向整线集成演进。自动封箱机作为流水线中的衔接节点,其通信接口与联动逻辑日益受到重视。具备信号对接能力的机型可与L型封切机、热收缩包装机、PE收缩膜包装机等设备组成完整包装流水线,实现从裹包、封切到封箱、打包的连续作业。对于涉及热收缩膜包装机的产线,封箱机的位置排布还需考虑膜收缩后的箱体尺寸变化,预留合理的输送间距。
从行业趋势看,模块化设计与数据采集能力正成为自动封箱机的新竞争维度。部分领先厂家已开始在设备中集成运行计数、故障报警与耗材余量监测功能,为制造企业的设备综合效率(OEE)管理提供底层数据支撑。腾逸智能装备在自动封箱机产品线上持续投入结构优化与电控升级,力求在封箱精度、运行稳定性与产线适配性之间取得平衡,为不同规模制造企业提供务实的封箱解决方案。